無錫酒創不銹鋼有限公司官網
181 6831 2316
首頁 ? 2205間晶腐蝕風險控制
2205雙相不銹鋼會不會出現“間晶腐蝕”?工程文件中更規范的說法是“晶間腐蝕”。2205低碳,傳統碳化物敏化傾向通常較低,但不等于可以忽略熱處理和焊接質量。真正要防的是不利熱歷史造成的有害析出、局部貧化和兩相比例失衡。
晶間腐蝕是沿晶界或緊鄰晶界發展的局部腐蝕。2205在不合適溫度區間停留過久,可能在兩相邊界附近析出σ相、χ相、氮化物或碳化物,并形成鉻、鉬貧化區。
貧化區鈍化能力較弱,腐蝕可能沿晶界或相界推進,同時伴隨韌性下降。雙相不銹鋼中的有害析出相既影響耐蝕性,也影響承壓安全。
采購驗收不能只套用“碳越低越安全”的判斷。2205成分合格只是起點,成品還經歷軋制、鍛造、熱成形、焊接和返修。2205固溶不良造成的組織與性能變化說明,同一爐材料經過不同熱歷史后,最終耐蝕性可能明顯不同。
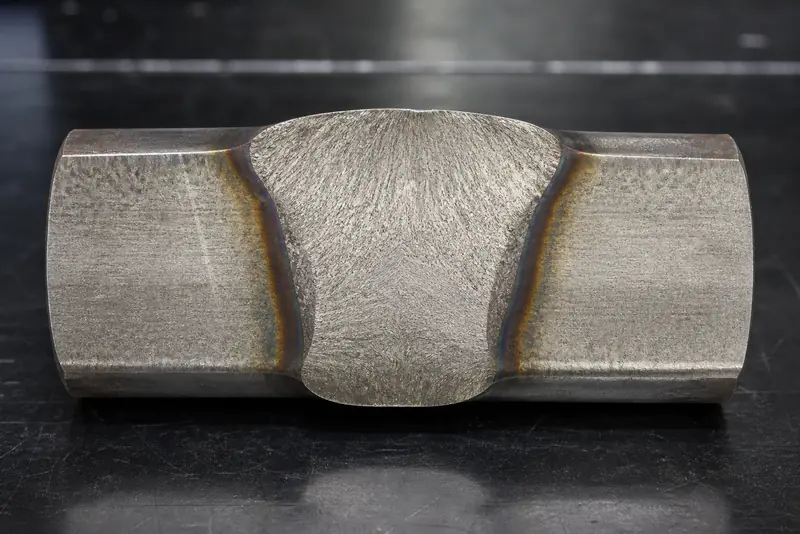
2205焊接工藝和焊材選擇中的熱輸入、層間溫度與背面保護,直接關系焊縫和熱影響區的奧氏體恢復與有害析出控制。
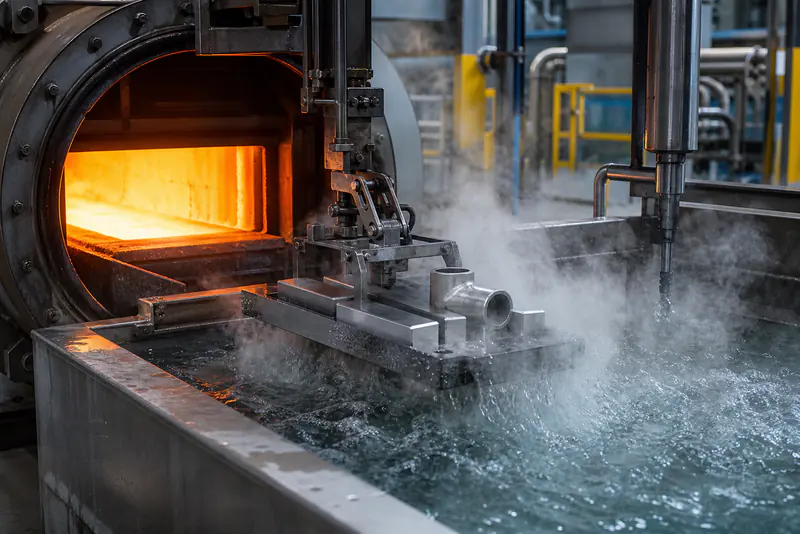
固溶處理不是簡單把工件“燒紅再冷卻”。溫度要溶解不利析出物,保溫要讓截面均勻,隨后快速通過容易析出的溫區。溫度不足、保溫不均或冷卻能力不夠,都會留下異常。
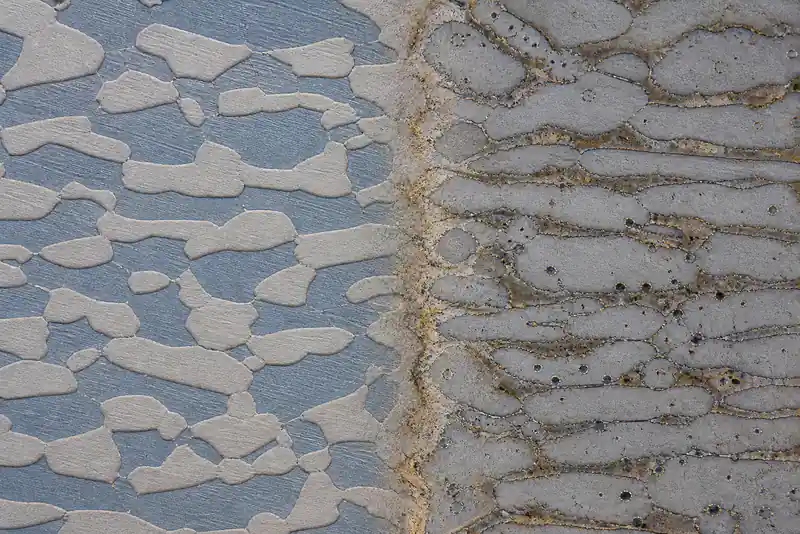
具體溫度應結合牌號規范、厚度和爐型確定。工藝記錄要包含裝爐、工件溫度、保溫、出爐轉移和冷卻介質。2205固溶前后金相組織變化能說明快冷對兩相形貌和析出控制的影響。
焊縫表面平整不代表熱影響區合格。厚壁和復雜接頭應在真實最不利位置檢測。
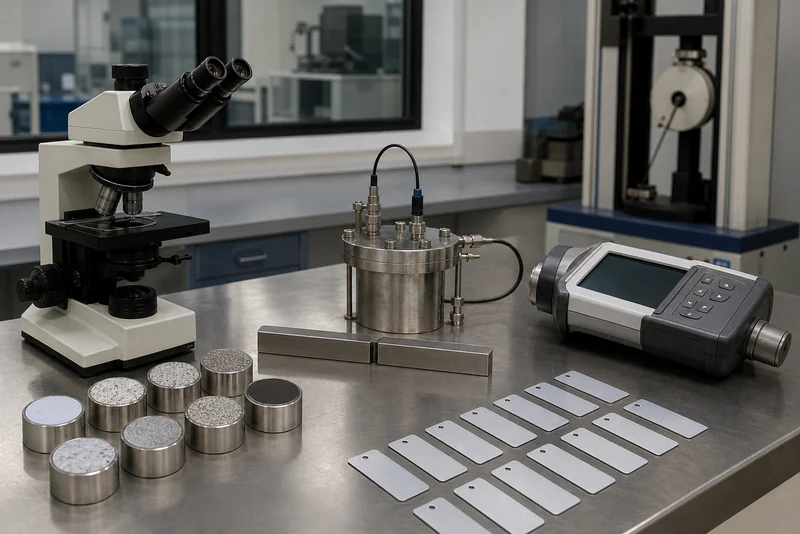
金相學可以幫助識別相比例、晶界或相界形貌及明顯析出。對2205有害金屬間相的評價,ASTM A923包含浸蝕篩查、沖擊和氯化鐵腐蝕等思路;項目是否采用以及合格值,應寫進采購規范。
化學成分、力學性能和材質證明合格,不能單獨證明成品沒有有害相。2205鐵素體與奧氏體組織的檢測結果還要結合取樣方向、距表面位置、焊縫區域和工件最慢冷卻部位解釋。
2205管件驗收中的文件與實物檢查應同步進行:文件證明工藝受控,實物和試驗結果證明交付狀態,兩者不能互相替代。
不能。低碳降低了傳統敏化風險,但不當焊接、熱成形或緩慢冷卻仍會造成有害析出、相比例失衡和局部貧化。
不一定,應根據產品形態、厚度、焊接工藝評定和項目規范決定。不能整體熱處理時,要嚴格控制熱輸入、層間溫度和返修。
不一定。取樣位置與觀察方法會影響金相結論,高要求項目還應結合沖擊、鐵素體測量或腐蝕試驗驗證。
A262常用于奧氏體不銹鋼晶間腐蝕評價;A923針對雙相不銹鋼有害金屬間相。2205項目應按采購規范和設計要求確定。
掃一掃立即添加