無錫酒創不銹鋼有限公司官網
181 6831 2316
首頁 ? 2205彎頭沖壓推制鍛制區別
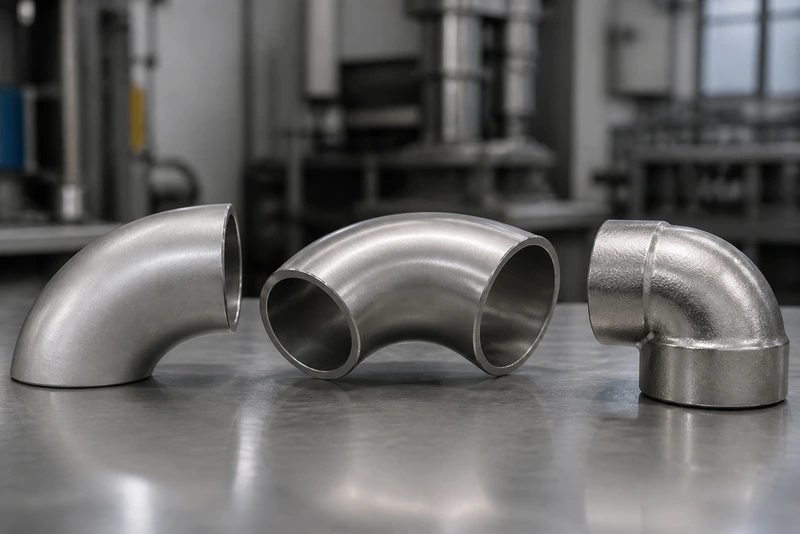
采購2205彎頭時,“沖壓、推制、鍛制”不是三個可以隨意互換的名字。它們使用的坯料、成形方式和適用結構不同。對焊長半徑彎頭常見推制,特殊規格可采用沖壓,小口徑厚壁承插彎頭則更常見鍛制。選錯工藝會增加壁厚不足、組織失衡或成本過高的風險。
先確認連接形式,再談工藝。2205彎頭規格與壓力等級中的對焊、承插和螺紋結構,決定坯料與加工路線。所謂“鍛制彎頭”通常指由鍛坯加工的小口徑厚壁管件,不應把所有無縫對焊彎頭都叫鍛制。
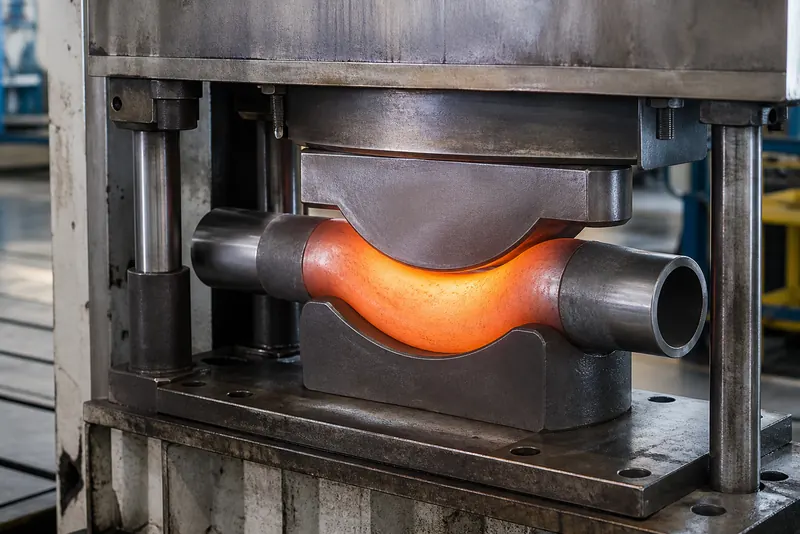
沖壓成形依靠壓力機和模具讓管坯產生塑性變形。彎頭可由整段管坯壓制,也可能采用分瓣成形后焊接,詢價時應明確是否要求無縫。
它適合特殊半徑、大口徑或數量不大的訂單,模具調整相對靈活。2205強度高、回彈明顯,壓制時要防止內弧起皺、外弧拉薄和截面橢圓;冷成形量較大時,還應評估后續固溶處理。
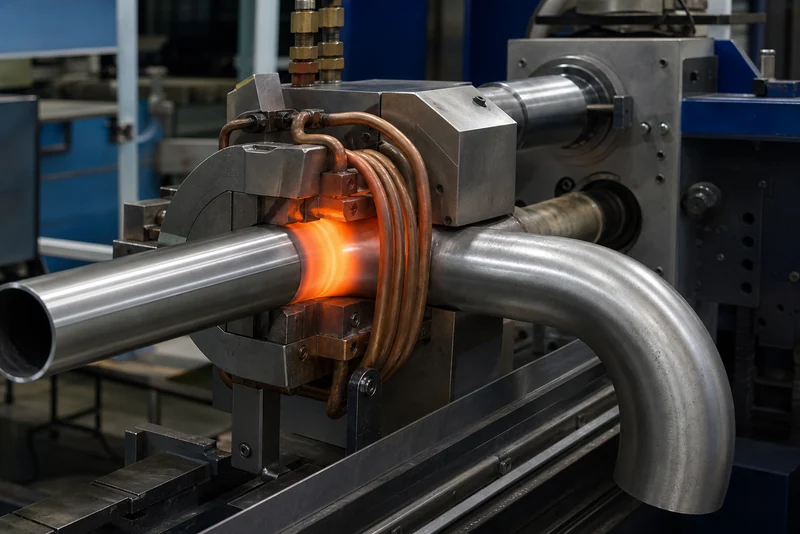
熱推制使用管坯、芯模和軸向推力,通常配合感應加熱,使管坯邊彎曲邊擴徑。該路線連續性好,適合標準無縫對焊彎頭批量生產,也是常見長半徑彎頭的主要方法。
推制并不等于壁厚天然均勻。管坯尺寸、加熱帶寬、推速和芯模設計會共同影響外弧減薄、內弧增厚與圓度。采購2205雙相鋼彎頭時,應查看成品最小壁厚,而不是只看投料管坯壁厚。
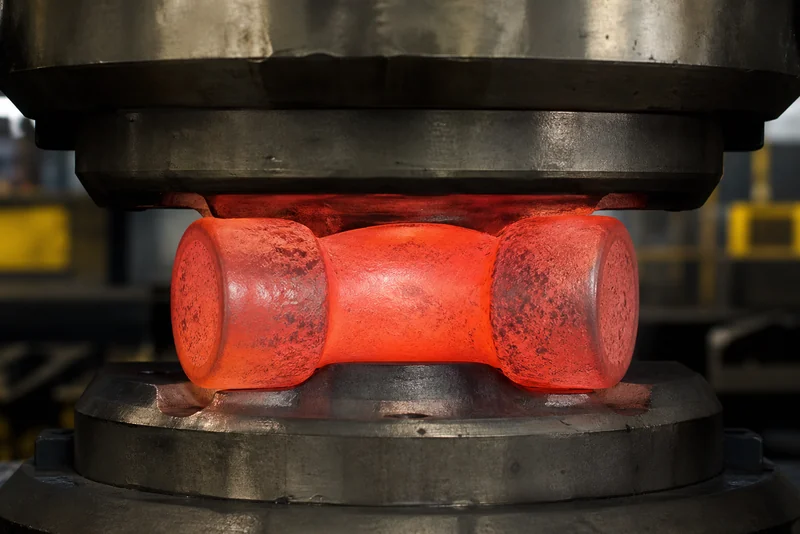
鍛造通過壓力使坯料在模具中塑性流動。2205鍛制彎頭通常從棒料或預制孔鍛坯成形,再加工承插孔、螺紋和端面,常用于小口徑、厚壁及高壓連接。
鍛制的材料利用率和加工成本通常高于推制,厚截面還增加均溫與快速冷卻難度。它的價值在于適配厚壁緊湊結構,不是簡單證明“質量更高級”。2205鍛件加工精度驗收對承插深度、同軸度和機加工表面更有參考價值。
2205對熱歷史敏感。熱推、熱壓或熱鍛后,鐵素體與奧氏體比例可能變化,也可能形成不利析出物。固溶處理通過重新加熱和快速冷卻恢復組織與耐蝕基礎。
材料供應商對2205熱彎建議在合適熱加工溫區成形,隨后進行固溶處理。實際彎頭不能照搬單一溫度,應按產品厚度、設備能力和經評定工藝執行。2205固溶前后金相組織能幫助采購方理解為什么爐溫記錄、冷卻速度和取樣位置同樣重要。
若后續還要現場焊接,彎頭端部壁厚、坡口和直管段必須與管道匹配。2205加工與折彎要點中的回彈、加工硬化和表面保護,也適用于成形后的整形與坡口加工。
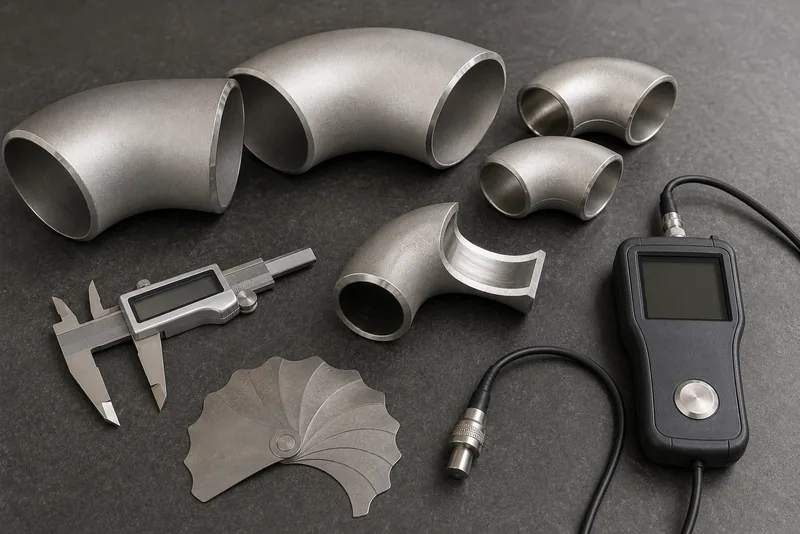
2205管件質量驗收應把尺寸、表面、熱處理和無損檢測放在同一套文件中。單張材質證明不能說明彎頭成形后的壁厚和組織仍然合格。
標準批量的無縫對焊彎頭常采用熱推制,但最終路線仍取決于口徑、壁厚、半徑、數量和工廠設備。不能只憑“無縫”二字判斷具體成形方法。
不一定。鍛制更適合小口徑、厚壁和承插或螺紋結構;標準對焊管線使用合格推制彎頭通常更經濟。關鍵是產品結構與工況匹配。
熱推、熱壓等高溫成形通常需要重新固溶并快速冷卻,以恢復合適的兩相組織和耐蝕性。具體要求應服從產品標準及經評定的制造工藝。
應測量成形后最薄位置,并與訂單壁厚、公差和設計要求比較。只檢測兩端直管段不能代表彎曲區,必要時應做網格化超聲測厚。
掃一掃立即添加