無錫酒創不銹鋼有限公司官網
181 6831 2316
首頁 ? 2205母材合格但焊縫腐蝕
2205母材的材質證明、成分和力學性能合格,投用后卻從焊縫先出現銹斑、點蝕甚至開裂,這并不矛盾。母材報告證明的是焊前狀態;焊接會重新熔化局部金屬,并使鄰近區域經歷快速熱循環。最終服役的是焊接接頭,不能只評價母材。
焊縫由焊材和母材共同熔化、稀釋并凝固,成分與原板材并不完全相同。兩側焊接熱影響區沒有熔化,卻經歷高溫和快速冷卻。一張母材MTC無法說明焊縫相比例、根部氧化和接頭缺陷是否合格。
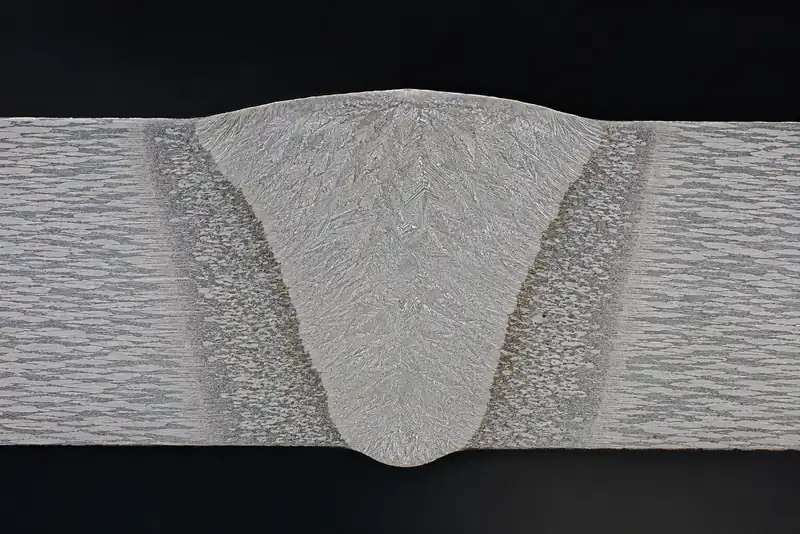
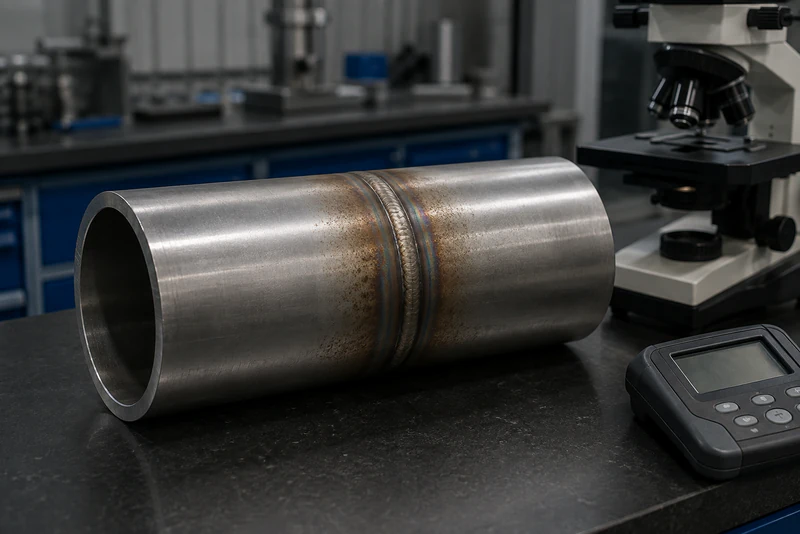
2205依靠鐵素體和奧氏體共同工作。熱輸入過低、冷卻太快時,奧氏體來不及充分形成;熱輸入過大、層間溫度過高或反復返修,又會增加晶粒粗化和有害析出風險。2205固溶前后的金相變化說明組織狀態會改變材料性能。
熱輸入、層間溫度、道間清理和冷卻速度應由合格WPS確定,不能憑焊縫顏色或個人經驗判斷。
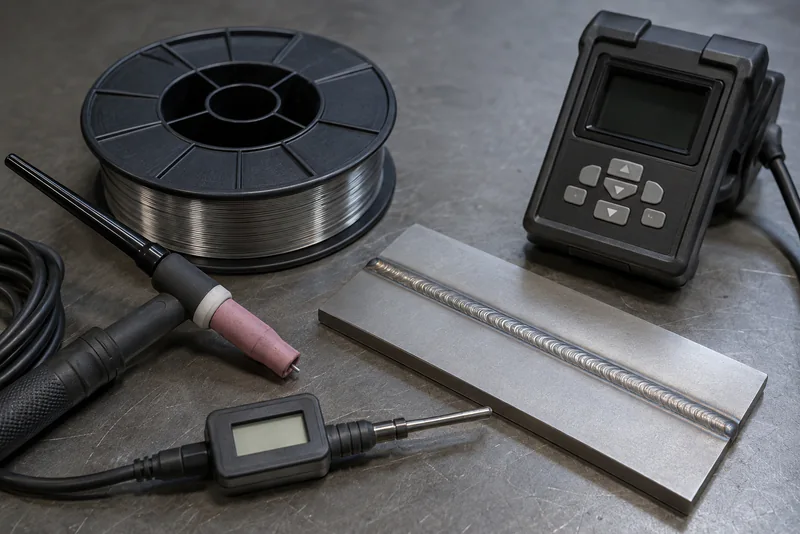
雙相鋼焊材通常適當提高鎳含量,以促進奧氏體形成。使用不匹配焊材、誤拿普通不銹鋼焊絲,或在要求填絲的接頭上自熔焊,都會使焊縫成分與相平衡偏離目標。焊接性同時受母材、焊材、結構和熱循環影響。
即便使用常見的2209類焊材,也要核對爐批和領用記錄,并考慮母材稀釋與焊道層數。2205焊接工藝與焊材選擇中的參數必須落實到實際接頭。
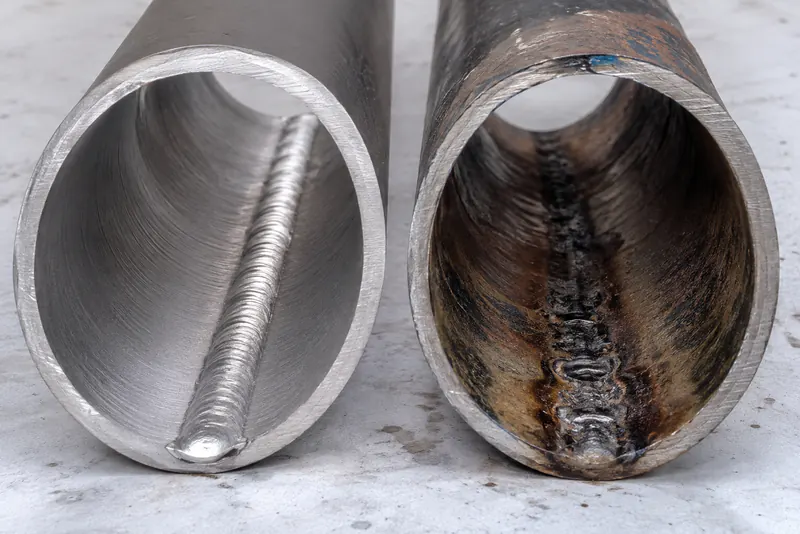
管道正面焊縫可能漂亮,內壁根部卻會因背面氬氣不足、封堵漏氣或提前停氣而發黑。氧化層會影響表層富鉻狀態,粗糙焊根又容易滯留氯化物和沉積物。顏色只是線索,但深色氧化值得追查保護和清理記錄。
用鋼絲刷擦亮不等于恢復耐蝕表面。應去除熱色、飛濺和鐵污染,再按工藝完成清洗及鈍化處理;工具還要與碳鋼隔離。
“焊縫腐蝕”的實際位置可能是熔合線、熱影響區、焊趾或根部余高旁。咬邊、錯邊和過大余高會形成滯流區,墊板殘留和密封死角還會制造縫隙。2205縫隙腐蝕的形成條件與氯離子、沉積物疊加后,局部環境會更嚴苛。
殘余拉應力、較高溫度和氯化物同時存在時,還要排查2205應力腐蝕開裂風險。若腐蝕集中在返修處,應追溯重復熱循環、補焊參數和焊后清理。
制造后增加的表面粗糙度、組織不均勻和幾何死角,會縮小局部腐蝕余量。2205點蝕當量PREN能比較合金元素帶來的基礎能力,卻不能代替焊接質量評價;耐氯能力還受溫度、濃度、流速和停留時間影響。
同一系統中母材完好、環焊縫先腐蝕,通常說明接頭局部條件更差。先確認失效位置和腐蝕形貌,再核對制造記錄與介質數據。
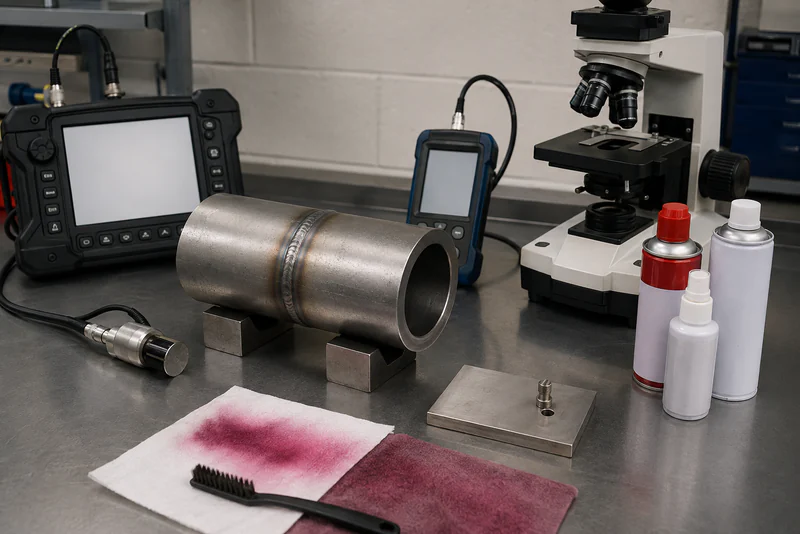
無損檢測能發現裂紋、氣孔和未熔合,卻不能直接證明雙相比例與耐蝕性。關鍵含氯設備可按驗收文件增加接頭PMI、鐵素體、金相和規定的腐蝕試驗,并在生產前寫入采購技術條件。
不能。PMI主要確認被測位置的元素組成;焊縫還受到焊材稀釋、熱循環、保護氣、相比例和表面處理影響,需要針對接頭單獨驗收。
不一定。較深氧化色通常意味著保護不足和較厚氧化層,可能降低局部耐蝕性。是否允許以及如何清理,應按項目規范和工藝評定確認。
不一定。焊材不匹配只是原因之一,熱輸入、層間溫度、根部保護、污染、幾何縫隙及實際介質都可能共同作用。
通常不夠。PT或RT側重發現表面或內部缺陷,不能直接證明相比例和耐蝕性。關鍵設備還應按要求增加鐵素體、金相或腐蝕試驗。
掃一掃立即添加