2205雙相不銹鋼焊接最容易被誤解的地方,是把“焊縫成形漂亮”當(dāng)成“接頭性能合格”。母材由鐵素體和奧氏體共同提供強(qiáng)度、韌性與耐蝕性,焊接熱循環(huán)卻會(huì)改變兩相比例,也可能造成氮損失、根部氧化或有害相析出。
對(duì)采購方和加工現(xiàn)場(chǎng)來說,真正需要鎖定的是一整套證據(jù):母材和焊材批次可追溯,焊接工藝經(jīng)過評(píng)定,焊工按參數(shù)執(zhí)行,根部保護(hù)和層間溫度有記錄,焊后表面與無損檢測(cè)滿足項(xiàng)目要求。本文圍繞這條證據(jù)鏈說明2205焊接工藝和焊材選擇。
一、2205焊接為什么不能照搬304工藝?
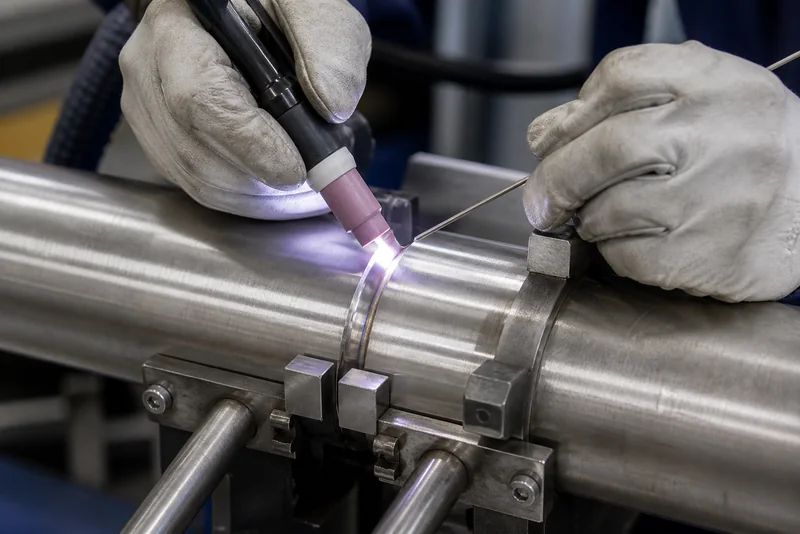
2205并不是“鉻鎳含量更高的304”,而是對(duì)鐵素體和奧氏體平衡敏感的雙相不銹鋼。焊縫從高溫冷卻時(shí)先形成鐵素體,隨后才有一部分轉(zhuǎn)變?yōu)閵W氏體;冷卻太快,焊縫和熱影響區(qū)可能保留過多鐵素體,冷卻過慢或多次長時(shí)間受熱,又會(huì)增加脆性有害相析出的風(fēng)險(xiǎn)。
因此,2205焊接不是單純把電流調(diào)小或調(diào)大,而是在足夠熔合與受控?zé)嵫h(huán)之間尋找經(jīng)過評(píng)定的窗口。接頭還要保留母材的強(qiáng)度和耐氯化物能力,這也是為什么普通奧氏體不銹鋼焊材通常不能隨意替代2209級(jí)焊材。
管道根部尤其重要。內(nèi)壁焊縫往往直接接觸介質(zhì),背面氧化、未焊透和錯(cuò)邊不只是外觀問題,還會(huì)形成沉積、縫隙或局部耐蝕薄弱區(qū)。采購2205管材并安排預(yù)制時(shí),根焊方案、內(nèi)壁可達(dá)性和保護(hù)氣接口應(yīng)在組對(duì)前確定。
二、TIG、手工焊、MIG和埋弧焊怎樣選?
| 焊接方法 | 適合場(chǎng)景 | 主要優(yōu)點(diǎn) | 現(xiàn)場(chǎng)關(guān)注點(diǎn) |
|---|---|---|---|
| GTAW/TIG | 管道打底、薄板、關(guān)鍵接頭 | 熔池和根部成形容易控制,潔凈度高 | 效率較低,保護(hù)氣和背面充氬必須穩(wěn)定 |
| SMAW手工焊 | 填充蓋面、安裝和維修 | 設(shè)備靈活,位置適應(yīng)性好 | 焊條烘干、層間清渣及起弧收弧質(zhì)量 |
| GMAW/MIG | 車間連續(xù)焊、較長焊縫 | 熔敷效率較高,便于機(jī)械化 | 參數(shù)窗口、送絲穩(wěn)定性、飛濺和氣體保護(hù) |
| FCAW藥芯焊 | 中厚板填充蓋面、提高效率 | 熔敷率高,成形較穩(wěn)定 | 選對(duì)2209級(jí)別藥芯焊絲,徹底清渣并控制層間溫度 |
| SAW埋弧焊 | 車間厚板長直焊縫 | 生產(chǎn)效率高、自動(dòng)化程度高 | 焊絲與焊劑組合必須完成評(píng)定,防止單道熱輸入過大 |
焊接方法沒有絕對(duì)的高低之分,關(guān)鍵是能否穩(wěn)定完成接頭并留下可驗(yàn)證的質(zhì)量記錄。薄壁管和關(guān)鍵管道常用氬弧焊打底;中厚壁管為了兼顧根部質(zhì)量與熔敷效率,可以采用TIG打底后再用焊條或其他方法填充蓋面,也就是現(xiàn)場(chǎng)常說的氬電聯(lián)。
板材長焊縫可以使用MIG、藥芯或埋弧焊,但“效率高”不能等同于無限提高單道熱輸入。對(duì)2205板材拼焊,應(yīng)根據(jù)板厚、坡口體積、焊接位置和變形控制選擇多層多道方案,并讓焊絲、焊劑、保護(hù)氣和參數(shù)作為一個(gè)完整組合參加工藝評(píng)定。
已有設(shè)備或焊工習(xí)慣只能作為實(shí)施條件,不能代替WPS。若工廠第一次做2205,應(yīng)先用代表性板厚和接頭完成PQR,再?zèng)Q定生產(chǎn)方法,避免在正式產(chǎn)品上邊焊邊試。
三、為什么2205常用ER2209或E2209焊材?
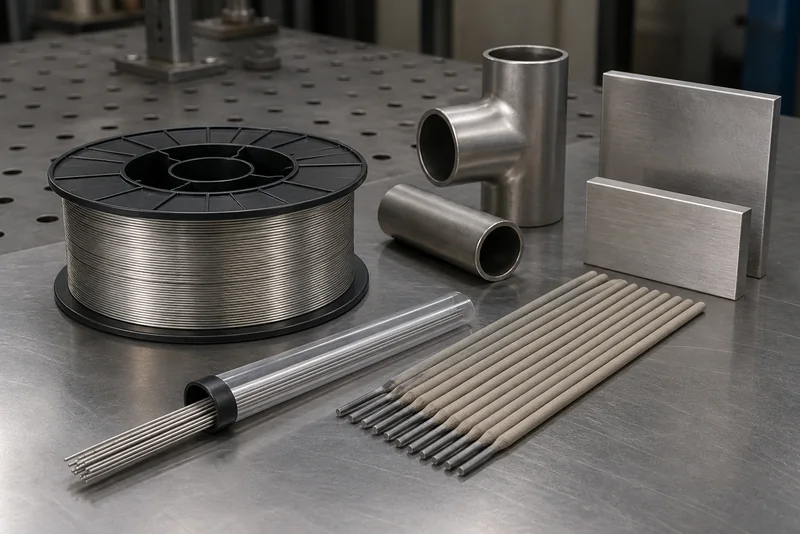
2205同材質(zhì)焊接通常采用2209型焊材。它與母材的Cr、Mo體系相匹配,同時(shí)Ni一般高于2205母材,目的是促進(jìn)焊縫金屬在冷卻過程中形成足夠奧氏體,而不是單純追求更高合金含量。
ER2209常用于TIG焊絲和MIG實(shí)芯焊絲;E2209則常用于藥皮焊條。手工焊條后面的-15、-16、-17等后綴會(huì)影響藥皮類型、操作性能、電流極性和適用位置,采購時(shí)不能只寫“2209焊條”。網(wǎng)站中的2205焊材規(guī)格可用于確認(rèn)供貨形式,正式訂單仍需列清執(zhí)行標(biāo)準(zhǔn)、分類、直徑、批號(hào)證明及項(xiàng)目附加要求。
| 焊接方法 | 常見焊材方向 | 采購文件不能遺漏 |
|---|---|---|
| TIG / MIG | AWS A5.9 ER2209或相應(yīng)ISO分類 | 直徑、供貨形態(tài)、執(zhí)行標(biāo)準(zhǔn)、批號(hào)和質(zhì)保書 |
| 手工電弧焊 | E2209-15、E2209-16或E2209-17等 | 分類后綴、適用電流極性、焊接位置和烘干要求 |
| 藥芯焊 | 項(xiàng)目適用的2209級(jí)藥芯焊絲 | 保護(hù)氣類型、位置、沖擊和耐蝕性要求 |
| 埋弧焊 | 2209級(jí)焊絲配經(jīng)評(píng)定的焊劑 | 焊絲與焊劑是組合評(píng)定,不能只替換其中一種 |
| 異種鋼接頭 | 根據(jù)兩側(cè)母材、稀釋率和工況單獨(dú)選擇 | 設(shè)計(jì)批準(zhǔn)、WPS/PQR及必要的耐蝕驗(yàn)證 |
不加焊絲的自熔焊更容易因冷卻快和焊縫成分沒有鎳補(bǔ)償而出現(xiàn)鐵素體偏高。除非接頭已經(jīng)通過專門評(píng)定,或成品具備合適的整體固溶處理?xiàng)l件,否則不應(yīng)把自熔焊作為2205的默認(rèn)方案。
2205與碳鋼、奧氏體不銹鋼或更高合金雙相鋼連接時(shí),焊材選擇還要考慮兩側(cè)母材稀釋、強(qiáng)度、熱膨脹差異和介質(zhì)腐蝕性。此時(shí)不能用“同材質(zhì)接頭常用ER2209”推導(dǎo)出所有異種接頭都用ER2209。
四、制定2205焊接工藝時(shí)先確認(rèn)哪些條件?
第一步是把母材寫清楚,包括UNS牌號(hào)或國標(biāo)牌號(hào)、產(chǎn)品標(biāo)準(zhǔn)、厚度范圍、供貨狀態(tài)和爐批證明。材料表面若有油脂、記號(hào)筆殘留、鐵污染或水分,應(yīng)在裝配前處理,坡口只使用專用于不銹鋼的工具。
第二步是確認(rèn)接頭服役條件。承壓等級(jí)、介質(zhì)、氯離子、設(shè)計(jì)溫度、沖擊要求和內(nèi)壁是否可清理,會(huì)影響焊材、根部保護(hù)、檢測(cè)比例及驗(yàn)收項(xiàng)目。法蘭與管道連接還要核對(duì)錯(cuò)邊、根部間隙和焊后內(nèi)壁幾何形狀。
第三步是用代表性接頭完成WPS/PQR。評(píng)定需要覆蓋生產(chǎn)中的焊接方法、焊材、保護(hù)氣、板厚或管徑范圍、坡口、位置、熱輸入和必要的力學(xué)或耐蝕試驗(yàn),不能拿普通304的工藝卡改個(gè)材料名稱繼續(xù)使用。
第四步是把現(xiàn)場(chǎng)變量變成可記錄項(xiàng)目。焊材領(lǐng)用與回收、氣體批次、環(huán)境條件、層間溫度、每道參數(shù)、焊工編號(hào)和返修位置都應(yīng)能追溯。對(duì)失效代價(jià)高的設(shè)備,這些記錄比一張完工后的外觀照片更有價(jià)值。
五、熱輸入和層間溫度怎樣控制?
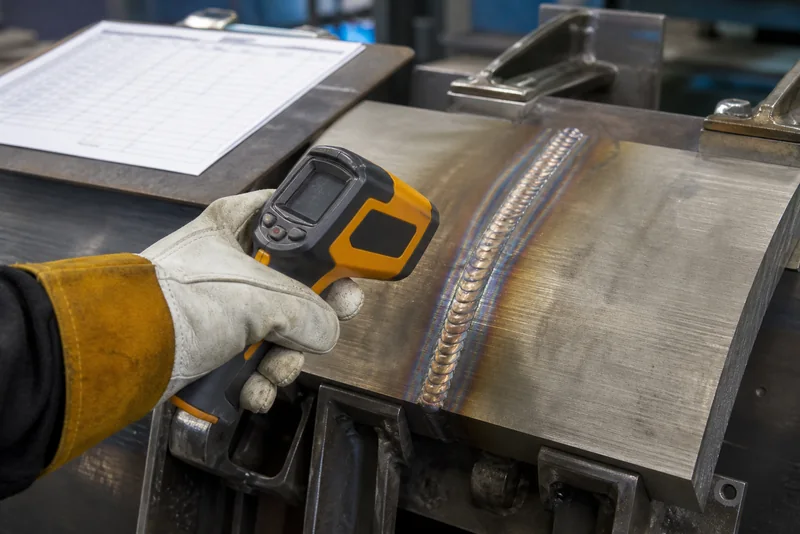
熱輸入過低時(shí),接頭可能冷卻過快,奧氏體來不及充分形成;同時(shí)還可能出現(xiàn)未熔合。熱輸入過高或多次返修造成累計(jì)停留過長,則可能帶來晶粒長大和有害相析出。正確目標(biāo)不是越低越好,而是穩(wěn)定在已評(píng)定的范圍內(nèi)。
| 控制項(xiàng)目 | 標(biāo)準(zhǔn)2205常見工藝起點(diǎn) | 為什么不能直接當(dāng)通用驗(yàn)收值 |
|---|---|---|
| 預(yù)熱 | 正常情況下通常不預(yù)熱 | 環(huán)境溫度、結(jié)露、板厚和項(xiàng)目規(guī)范可能提出附加要求 |
| 熱輸入 | 部分材料供應(yīng)商給出約0.5~2.5 kJ/mm | 坡口、厚度、焊接方法、位置和效率不同,合格窗口應(yīng)由WPS/PQR確定 |
| 層間溫度 | 標(biāo)準(zhǔn)2205常見建議控制在150℃以下 | 測(cè)量位置、儀器、等待時(shí)間及項(xiàng)目上限必須在工藝中寫清 |
| 道間清理 | 每道清渣并清除氧化和污染 | 夾渣、鐵污染和殘留氧化皮會(huì)削弱成品質(zhì)量 |
0.5~2.5 kJ/mm和層間溫度低于150℃,是部分材料供應(yīng)商針對(duì)標(biāo)準(zhǔn)2205給出的常見工藝建議,可用于制定試驗(yàn)方案,但不能直接復(fù)制成所有項(xiàng)目的最終驗(yàn)收值。實(shí)際窗口應(yīng)由母材厚度、焊接方法、坡口、位置、效率和服役要求共同確定,并通過WPS/PQR確認(rèn)。
現(xiàn)場(chǎng)測(cè)層間溫度時(shí),要規(guī)定測(cè)量位置和時(shí)機(jī)。如果只在遠(yuǎn)離焊縫的位置測(cè)量,讀數(shù)可能不能代表下一道焊接區(qū)域。厚壁件可通過合理分段、對(duì)稱焊和等待自然冷卻控制溫度,不要用污染表面的水或不受控強(qiáng)制冷卻追求進(jìn)度。
2205在正常干燥條件下一般不預(yù)熱。所謂“消除應(yīng)力”的局部低溫?zé)崽幚硪膊皇切迯?fù)焊接組織的通用辦法;不合適的溫度停留反而可能損傷性能。確需焊后熱處理時(shí),應(yīng)由設(shè)計(jì)和材料人員確定完整制度,并評(píng)估整個(gè)構(gòu)件能否實(shí)現(xiàn)快速均勻冷卻。
六、保護(hù)氣和背面充氬真正控制什么?
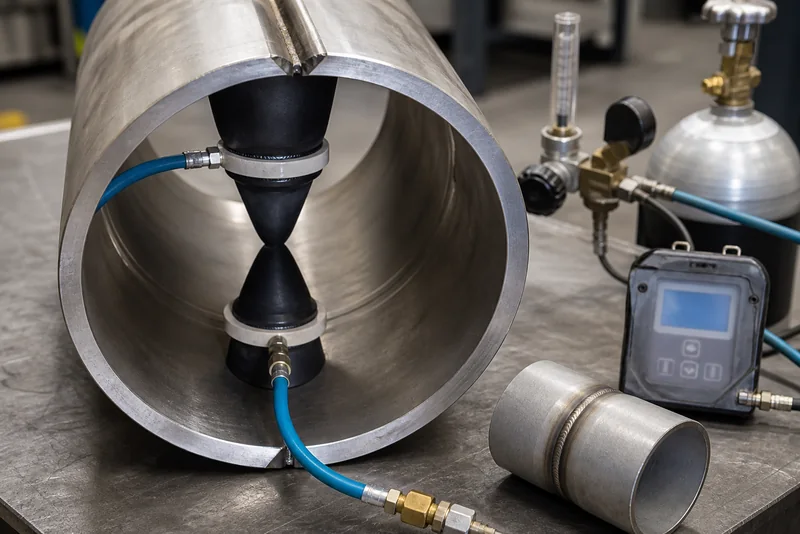
TIG和MIG的正面保護(hù)要保持氣路干燥、潔凈、無泄漏。純氬是常見選擇;某些經(jīng)過評(píng)定的工藝會(huì)使用含少量氮的混合氣來補(bǔ)償?shù)獡p失,但氣體比例必須與焊接方法、設(shè)備和接頭一起驗(yàn)證。含氫氣體不應(yīng)作為2205的默認(rèn)選擇,除非已有針對(duì)該接頭的專門評(píng)定和風(fēng)險(xiǎn)控制。
管道背面充氬不是“開氣就算完成”。應(yīng)封堵合適長度,設(shè)置進(jìn)氣與排氣路徑,先充分置換,再開始根焊;流量過大可能擾動(dòng)熔池或吸入外部空氣,流量過小又無法維持保護(hù)。殘氧限值、測(cè)量位置和保護(hù)結(jié)束時(shí)間都應(yīng)寫進(jìn)WPS或項(xiàng)目文件。
有的材料供應(yīng)商把約20 ppm殘氧作為獲得最佳根部結(jié)果的建議,但這不是所有項(xiàng)目統(tǒng)一的驗(yàn)收線。現(xiàn)場(chǎng)應(yīng)執(zhí)行圖紙、業(yè)主規(guī)范或已評(píng)定工藝規(guī)定的數(shù)值,并保存測(cè)量記錄。根部出現(xiàn)厚重黑色氧化、砂糖狀表面或明顯凹陷時(shí),不應(yīng)只做外表拋光后放行。
七、2205焊接常見質(zhì)量問題怎樣追溯?
| 現(xiàn)象或風(fēng)險(xiǎn) | 常見過程原因 | 控制重點(diǎn) |
|---|---|---|
| 焊縫鐵素體偏高 | 熱輸入過低、冷卻過快、未加焊材或氮損失 | 使用合適焊材,按評(píng)定參數(shù)控制熱循環(huán)和氣體保護(hù) |
| 有害相析出 | 熱輸入過大、反復(fù)返修或?qū)娱g溫度過高 | 限制累計(jì)熱循環(huán),返修按批準(zhǔn)工藝執(zhí)行 |
| 根部嚴(yán)重氧化 | 置換不足、漏氣、流量不當(dāng)或過早停止保護(hù) | 密封分區(qū)、監(jiān)測(cè)殘氧并保持到根部安全冷卻 |
| 未熔合或未焊透 | 坡口不合適、參數(shù)偏低、槍角不當(dāng)或裝配間隙失控 | 檢查坡口與組對(duì),控制熔池并按要求做體積檢測(cè) |
| 氣孔和夾渣 | 焊材受潮、氣路污染、清渣不徹底或保護(hù)不穩(wěn) | 保持焊材和氣路干燥潔凈,每層徹底清理 |
| 耐蝕性下降 | 熱色未清除、碳鋼工具污染、飛濺或表面劃傷 | 焊后清潔、酸洗鈍化并檢查最終表面 |
外觀檢查只能發(fā)現(xiàn)一部分問題。焊縫表面平整,并不代表熱影響區(qū)兩相比例、根部氧化和內(nèi)部熔合一定合格。反過來,輕微熱色也不能只憑顏色照片判定耐蝕性,仍要結(jié)合清理狀態(tài)、工藝記錄和規(guī)定的檢驗(yàn)。
返修會(huì)再次經(jīng)歷熱循環(huán),因此必須限定挖補(bǔ)范圍、確認(rèn)缺陷清除、使用批準(zhǔn)的返修WPS并記錄返修次數(shù)。多次在同一位置補(bǔ)焊,可能比原缺陷本身帶來更大的組織風(fēng)險(xiǎn)。
當(dāng)項(xiàng)目關(guān)注低溫韌性時(shí),還應(yīng)把焊材批次、熱輸入和沖擊取樣位置納入控制。母材的2205沖擊韌性合格,不能自動(dòng)代表焊縫和熱影響區(qū)也滿足相同要求。
八、焊后清理和檢驗(yàn)怎樣安排?
焊后應(yīng)先清除焊渣、飛濺、引弧痕和可見缺陷,再處理熱色與氧化皮。用于碳鋼的鋼絲刷、砂輪和工作臺(tái)可能把游離鐵帶到不銹鋼表面,因此加工區(qū)域和工具要分開管理。需要進(jìn)行酸洗時(shí),還要控制藥劑、時(shí)間、溫度、沖洗與廢液安全,不能把表面洗亮當(dāng)作唯一目標(biāo)。
檢驗(yàn)項(xiàng)目應(yīng)與接頭風(fēng)險(xiǎn)相匹配:
- 外觀檢查確認(rèn)成形、咬邊、弧坑、錯(cuò)邊、根部狀態(tài)和清潔程度。
- 滲透檢測(cè)適合發(fā)現(xiàn)開放到表面的裂紋和線性缺陷,檢測(cè)前后都要避免污染。
- 射線或超聲檢測(cè)用于內(nèi)部缺陷,方法和比例按圖紙、法規(guī)及項(xiàng)目規(guī)范確定。
- 鐵素體測(cè)量可用于生產(chǎn)篩查,但儀器、校準(zhǔn)、測(cè)點(diǎn)和驗(yàn)收范圍必須明確。
- 高風(fēng)險(xiǎn)接頭可增加金相、沖擊或腐蝕試驗(yàn),用來驗(yàn)證焊縫和熱影響區(qū)。
雙相鋼焊后檢測(cè)的重點(diǎn)不是堆疊項(xiàng)目,而是讓每一種檢測(cè)都對(duì)應(yīng)一個(gè)真實(shí)風(fēng)險(xiǎn)。比如僅做射線檢測(cè)不能證明兩相比例合適,僅測(cè)鐵素體也不能替代內(nèi)部缺陷檢查。
九、采購方怎樣把焊接要求寫進(jìn)訂單?
- 寫明母材牌號(hào)、產(chǎn)品形式、供貨標(biāo)準(zhǔn)、厚度范圍和服役介質(zhì),不只寫“2205不銹鋼”。
- 明確焊接方法、適用的WPS/PQR編號(hào)、焊工資格和返修程序,禁止未經(jīng)批準(zhǔn)臨時(shí)更換焊材或保護(hù)氣。
- 焊材訂單列出完整分類、規(guī)格、批號(hào)、質(zhì)保書、烘干與儲(chǔ)存要求,并保證領(lǐng)用記錄能追溯到具體焊縫。
- 根部直接接觸介質(zhì)時(shí),規(guī)定背面保護(hù)方式、殘氧指標(biāo)、監(jiān)測(cè)位置和記錄格式。
- 把熱輸入、層間溫度、道間清理和熱色處理寫入過程檢查表,不等完工后只看成品外觀。
- 按設(shè)備風(fēng)險(xiǎn)確定VT、PT、RT或UT比例,以及是否增加鐵素體、金相、沖擊或腐蝕驗(yàn)證。
- 約定質(zhì)量文件交付清單,包括母材與焊材證書、WPS/PQR、焊工記錄、過程參數(shù)、NDT報(bào)告、返修記錄和表面處理記錄。
如果采購的是帶焊接的2205法蘭或管件,詢價(jià)階段就應(yīng)提供接管材質(zhì)、壁厚、介質(zhì)和檢測(cè)要求。供應(yīng)商只有拿到這些信息,才能判斷現(xiàn)有工藝是否覆蓋,而不是在報(bào)價(jià)后再補(bǔ)一套無法執(zhí)行的要求。
十、酒創(chuàng)給你的建議
- 第一次采購2205焊接件時(shí),先看工廠是否真正做過雙相鋼P(yáng)QR,再看焊縫外觀。能焊不等于能穩(wěn)定保持組織、韌性和耐蝕性。
- 同材質(zhì)接頭優(yōu)先從2209級(jí)焊材體系制定方案,但完整分類必須與焊接方法、位置和項(xiàng)目性能要求一致,不要只在采購單上寫“2209”。
- 不要把一個(gè)熱輸入或鐵素體數(shù)字復(fù)制到所有接頭。參數(shù)應(yīng)當(dāng)有來源、有適用范圍,并能在生產(chǎn)現(xiàn)場(chǎng)真實(shí)測(cè)量和記錄。
- 根部不可達(dá)且直接接觸氯化物介質(zhì)的管道,應(yīng)把背面保護(hù)放在組對(duì)方案里解決。等根焊完成后再發(fā)現(xiàn)內(nèi)壁嚴(yán)重氧化,返修成本會(huì)明顯增加。
- 焊接、機(jī)加工和酸洗鈍化要作為連續(xù)制造過程管理。前面控制得再好,最后使用碳鋼工具污染表面,仍可能留下局部腐蝕隱患。
- 酒創(chuàng)建議在下單前把母材、焊材、WPS、根部保護(hù)、過程記錄和最終檢驗(yàn)整理成一頁質(zhì)量清單。供應(yīng)商按同一清單報(bào)價(jià),采購方更容易比較真實(shí)能力,也能減少交付時(shí)的爭(zhēng)議。
十一、常見問題及答案
同材質(zhì)接頭通常不建議把316L焊絲當(dāng)作2205的通用替代。316L焊縫的強(qiáng)度、成分和氯化物耐蝕能力與2205設(shè)計(jì)目標(biāo)不同。只有在異種鋼連接或特殊設(shè)計(jì)中,經(jīng)過設(shè)計(jì)確認(rèn)、稀釋分析和焊接工藝評(píng)定后,才能按項(xiàng)目文件選用相應(yīng)焊材。
ER2209通常用于TIG焊絲或MIG實(shí)芯焊絲,E2209通常指手工電弧焊用藥皮焊條。兩者都屬于2209型焊材體系,但適用焊接方法、供貨形態(tài)、操作特性和具體分類后綴不同,采購時(shí)不能只寫“2209”而省略執(zhí)行標(biāo)準(zhǔn)、規(guī)格和焊接方法。
正常清潔、干燥條件下,2205一般不需要預(yù)熱。低溫環(huán)境中的結(jié)露、坡口潮濕或焊條受潮要先處理,但不能把隨意提高預(yù)熱溫度當(dāng)作解決辦法。項(xiàng)目應(yīng)按已評(píng)定的WPS執(zhí)行,并控制焊接過程中的層間溫度。
當(dāng)根部表面直接接觸腐蝕介質(zhì)且不能在焊后充分清理時(shí),背面氣體保護(hù)通常是保證根部耐蝕質(zhì)量的重要措施。常用純氬,具體氣體、流量、置換時(shí)間和允許殘氧應(yīng)由WPS或項(xiàng)目文件規(guī)定,不能只憑管口有氣流就判斷保護(hù)合格。
2205通常不做常規(guī)低溫消除應(yīng)力熱處理,因?yàn)椴缓线m的溫度停留可能促進(jìn)有害相析出。若結(jié)構(gòu)確實(shí)需要熱處理,應(yīng)由設(shè)計(jì)和材料人員確認(rèn)完整制度;具備條件時(shí)采用的固溶處理也必須與產(chǎn)品尺寸、冷卻能力和最終性能要求相匹配。
不能用一個(gè)脫離標(biāo)準(zhǔn)、測(cè)量方法和測(cè)量位置的固定數(shù)字判斷所有焊縫。鐵素體儀適合現(xiàn)場(chǎng)篩查,重要項(xiàng)目還可能要求金相、沖擊或腐蝕試驗(yàn)。驗(yàn)收范圍應(yīng)在合同、圖紙或焊接工藝文件中明確,并與采用的檢測(cè)方法一致。