無錫酒創不銹鋼有限公司官網
181 6831 2316
首頁 ? 2205水壓試驗后銹蝕
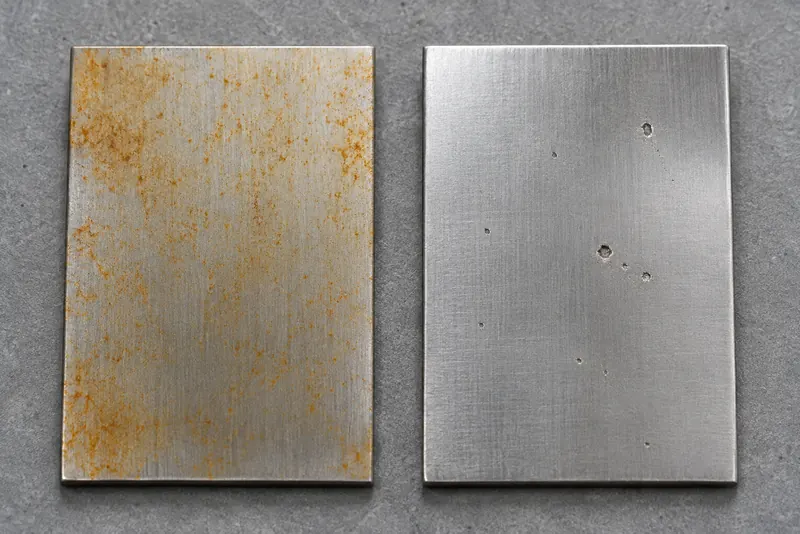
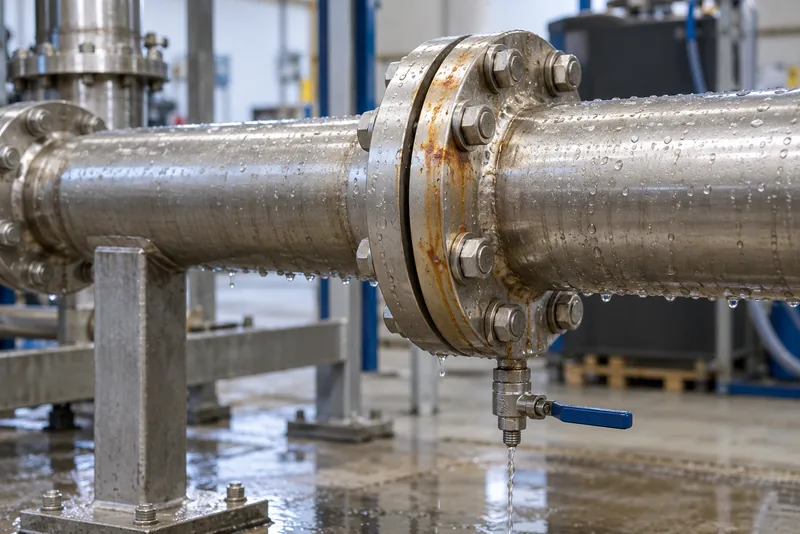
2205水壓試驗后出現銹蝕,不能立即認定“材質不對”。很多橙色銹斑來自試驗系統帶入的游離鐵,也可能與殘水、氯離子和沉積物在低點集中有關;如果清潔后留有坑點,還要排查2205基體是否已經發生點蝕或縫隙腐蝕。判斷時先看位置和形貌,再核對水質、設備、排水和制作記錄。
先拍照并標出銹斑位置,再選一個有代表性的區域做小面積清潔。如果銹粉去除后基體仍然平整,更像外來鐵污染;如果留下凹坑、黑點或持續復銹,就要繼續檢查氯離子濃縮、沉積物和局部缺氧等點蝕形成條件。磁鐵反應也不能單獨用來判斷2205牌號。
“用的是自來水”并不等于水質已經適合本次試驗。水中的氯離子、可溶性鐵、懸浮物、微生物、pH和溫度,都要結合接觸時間看。原水、循環水或來源不明的存水更容易帶入沉積物。
不同設備規范對試驗水的限值不同,不應給所有2205訂單套用一個通用氯離子數字。充水前要按合同、設計文件和適用規范確認水質、溫度、最長停留時間以及試驗后的沖洗和干燥方案。
試壓泵、臨時管線、水箱、盲板或舊軟管如果曾用于碳鋼系統,銹皮和鐵屑就可能隨水流進入2205管道。碳鋼支架、鋼絲刷和打磨粉塵也會在表面留下游離鐵。游離鐵、銹和氧化皮都屬于不銹鋼清潔與鈍化時需要處理的表面污染物,所以“看到銹”不等于“2205基體已經銹壞”。
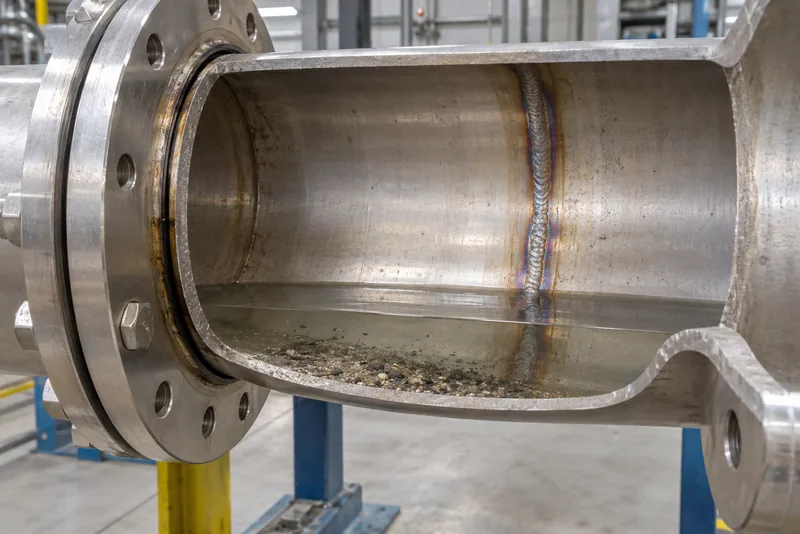
主管看似已排空,低點、小支管、儀表口、法蘭墊片和焊縫根部仍可能留水。慢慢蒸發會使原有的氯化物和沉積物在小區域濃縮,缺氧縫隙內的鈍化膜修復條件也更差。這就是為什么銹斑常集中在法蘭、墊片和沉積物下方。
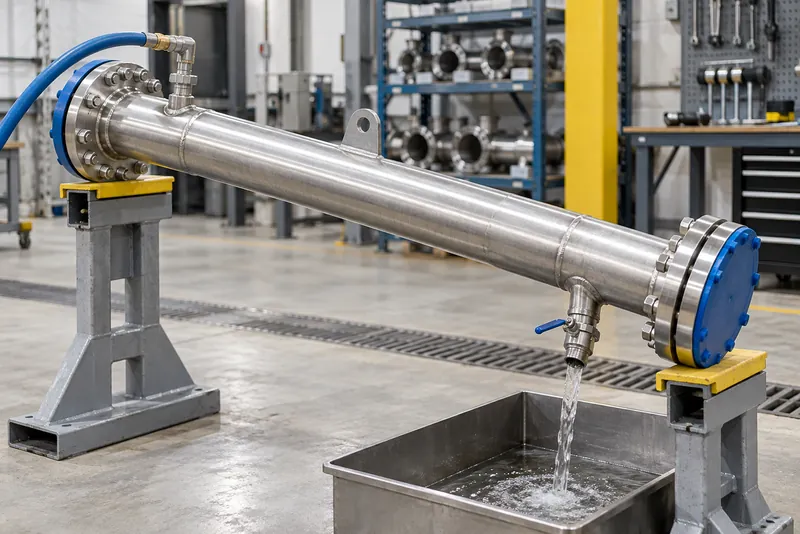
試壓結束后,應盡快排凈低點和死角中的積水并完成干燥,尤其要避免沉積物覆蓋表面或水在局部長期停留,否則局部腐蝕風險可能進一步增加。
如果銹斑沿環焊縫、焊趾或內壁根部分布,重點檢查背面保護、焊接氧化色、飛濺、咬邊和焊后酸洗鈍化。即使母材合格,焊縫也可能先發生腐蝕,因為問題可能出在局部組織、根部形貌或表面處理,僅憑母材材質書無法判斷焊縫狀態。
清洗前先確認介質殘留和安全隔離。對于外來鐵污染,使用不銹鋼專用工具和經確認的清洗、酸洗或鈍化工藝;不要用碳鋼鋼絲刷,也不要現場隨意調配強酸。清理后的驗收標準要在開工前確認。
如果已有明顯蝕坑,還要評估坑深、剩余厚度、承壓邊界和修復影響,不能只通過拋光把外觀做亮。
下一次試壓前,不要只確認壓力和保壓時間。方案中還要寫清水源與驗收指標、臨時系統清潔度、氯離子及其他項目限值、允許停留時間、排水順序和干燥確認方法。對于2205高壓罐、法蘭和管道,如果結構中存在難以排凈的低點或死角,應在制作或試壓前調整排水和干燥方案。
需要協助判斷時,可在聯系頁面提供部件材質與形態、執行規范、試驗水報告、充水和排水時間、銹斑位置照片、焊后處理記錄及清洗后表面狀態。
不能直接下結論。先看銹斑能否被清潔、下面有無坑點,再核對材質追溯、試驗水和制作過程。
不應只憑“自來水”三個字判斷。需按合同和項目規范確認氯離子、濁度、pH、溫度和允許接觸時間,不清楚時應先取樣檢測。
需要確認氣體潔凈、干燥且不含油,同時先排除低點和死角積水。如果只吹通主管,法蘭縫隙、支管和儀表口仍可能殘水。
要再看基體是否平整,局部有無坑點、裂紋或持續復銹。不能只看表面變亮,必要時按技術條件做清潔度、游離鐵或局部腐蝕復核。
掃一掃立即添加