無錫酒創不銹鋼有限公司官網
181 6831 2316
首頁 ? 2205超聲波測厚偏差
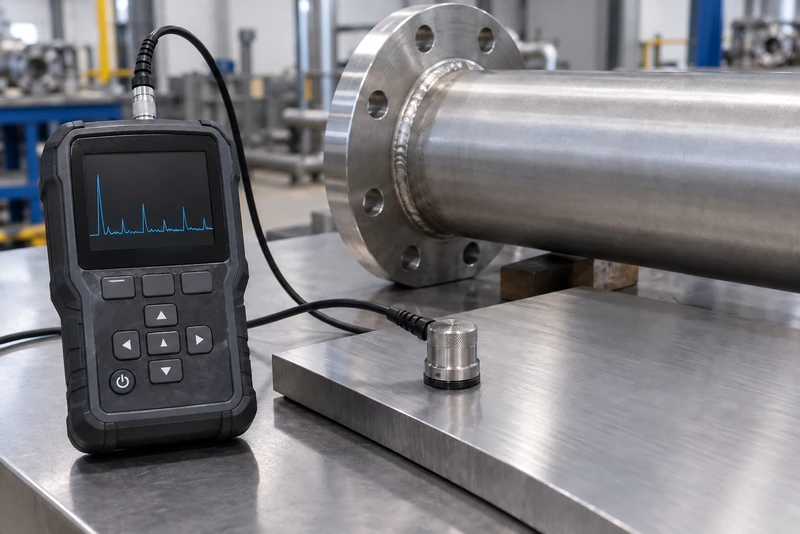
2205超聲波測厚出現偏差,多數時候不是儀器壞了,也不能立即說鋼板或管材偏薄。讀數同時受材料聲速、校準試塊、探頭、耦合、曲率、表面和底面狀態影響。要判斷真實厚度,先統一測量條件,再比較數字。
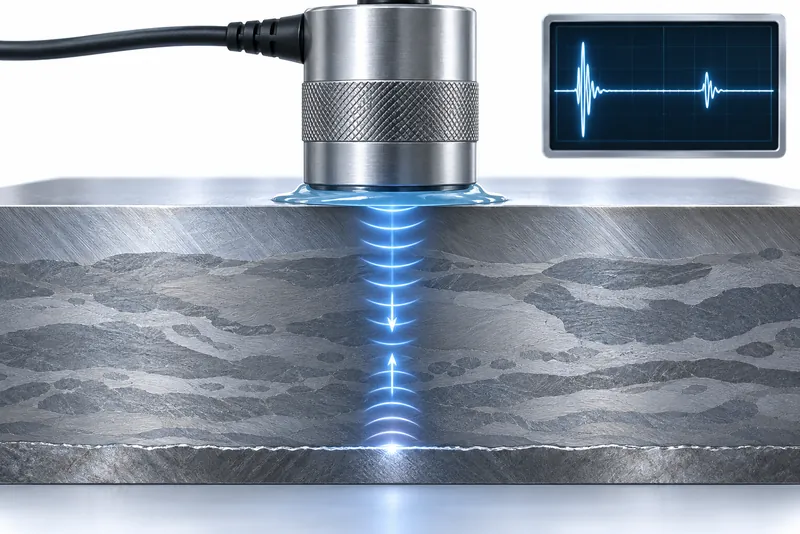
超聲波測厚儀的基本原理是:探頭發出脈沖,聲波到達底面后返回,儀器按“厚度=聲速×往返時間÷2”換算。它不是像千分尺那樣直接夾住兩個表面。
因此,時間測得對,但聲速設錯,結果仍會按比例偏大或偏小。儀器里的“普通鋼”或“不銹鋼”預置值只能作為起點,不應直接當作2205驗收依據。
“一直偏”和“不停跳”的調查方向不同。前者更像聲速或校準問題;后者應先排查探頭沒有放穩、耦合不連續或回波選擇錯誤。不先分類,把多個不穩定讀數平均掉,結果依然不可靠。
聲速不只由“2205”這個牌號決定,材料狀態、組織方向、溫度和實際成分都可能帶來差異。這類差異未必意味著材料不合格,但會影響用固定聲速換算的厚度。
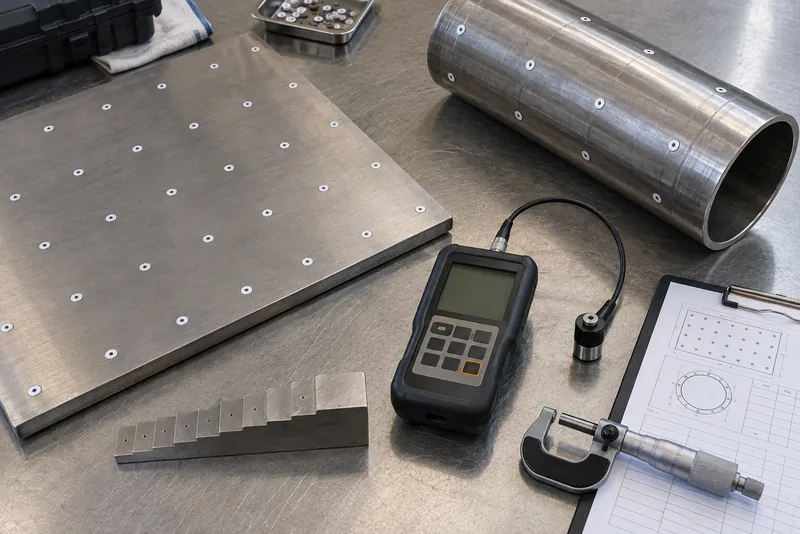
穩妥的做法是用材質、表面狀態和厚度范圍接近的已知試塊校準;試塊厚度最好覆蓋待測范圍。如果只用一塊薄的隨機試塊校零,再去測厚板,中間范圍是否準確仍需驗證。
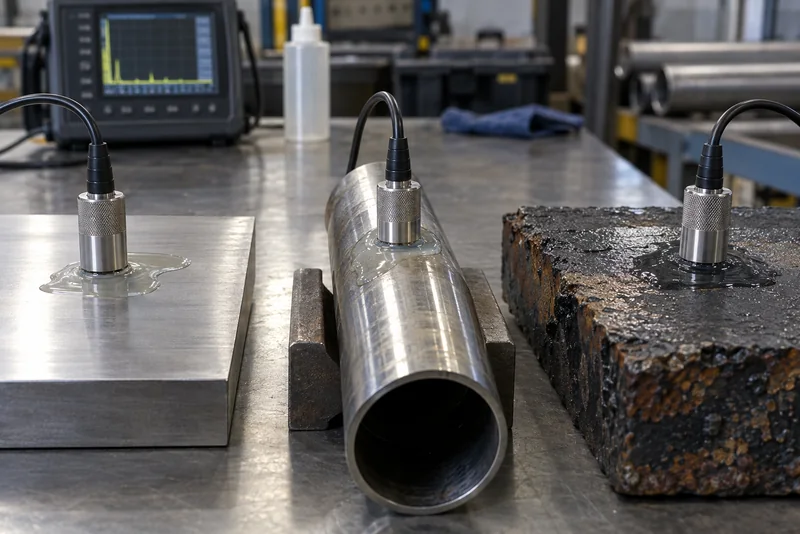
小直徑管上,平面探頭很難完整貼合;粗糙表面會留下空氣間隙;耦合劑過多或探頭傾斜,又可能產生虛假信號。曲率、耦合層和探頭對中都需與校準條件匹配。
油漆、氧化皮和腐蝕產物也不能簡單忽略。如果儀器沒有采用經驗證的穿涂層模式,覆蓋層可能被算進厚度;底面存在腐蝕坑時,回波也可能散射或變弱。
2205鋼板可能存在允許的厚度波動,管材還要考慮圓周方向的壁厚差異,在役設備則可能出現局部沖蝕或腐蝕。探頭移動后數字變化,未必是重復性差,也可能確實換了位置。
鋼板到貨驗收時,超聲讀數還要與2205鋼板厚度公差的判定方法區分開。產品標準或合同指定用千分尺驗收時,不能只憑超聲儀讀數替代。對2205管材則應按約定的圓周方向和軸向測點記錄,不能只挑一個好測的點。
正式驗收還應按GB/T 11344-2021《無損檢測 超聲測厚》以及合同、產品標準或項目程序執行。本文不能代替正式標準文本和訂單約定。
只寫“壁厚8.2 mm,合格”不夠。沒有測點圖、聲速、探頭和校準信息,后續出現爭議時很難判斷是工件真實差異,還是測量條件變了。
詢價或復核前,先明確產品形態、執行標準、公稱厚度、允許最小厚度和檢測目的。如果是到貨尺寸驗收、在役腐蝕測厚或加工后余量確認,所需的測點和判定方式不一樣。
通過聯系頁面提供材質書、規格、表面狀態、儀器與探頭型號、設定聲速、試塊和測點讀數,才能判斷應先重新校準、補充布點,還是進一步檢查真實減薄。
選擇預置材料只是起點。要做驗收判定,應用材質和聲程條件接近、厚度已知的試塊或對比件校準。
先處理耦合、探頭姿態和表面問題。如果回波不穩定,簡單取平均值可能掩蓋錯誤讀數。
要看儀器、探頭和測量模式。普通模式可能把覆蓋層納入聲程,有爭議時應按程序處理測量面或使用經驗證的穿涂層方法。
不能一概替代。超聲法適合單面可達部位和在役壁厚檢查;到貨尺寸驗收要按合同及產品標準指定的量具、位置和判定方法執行。
掃一掃立即添加